先判断卡滞类型:异物、错位还是拉头失效
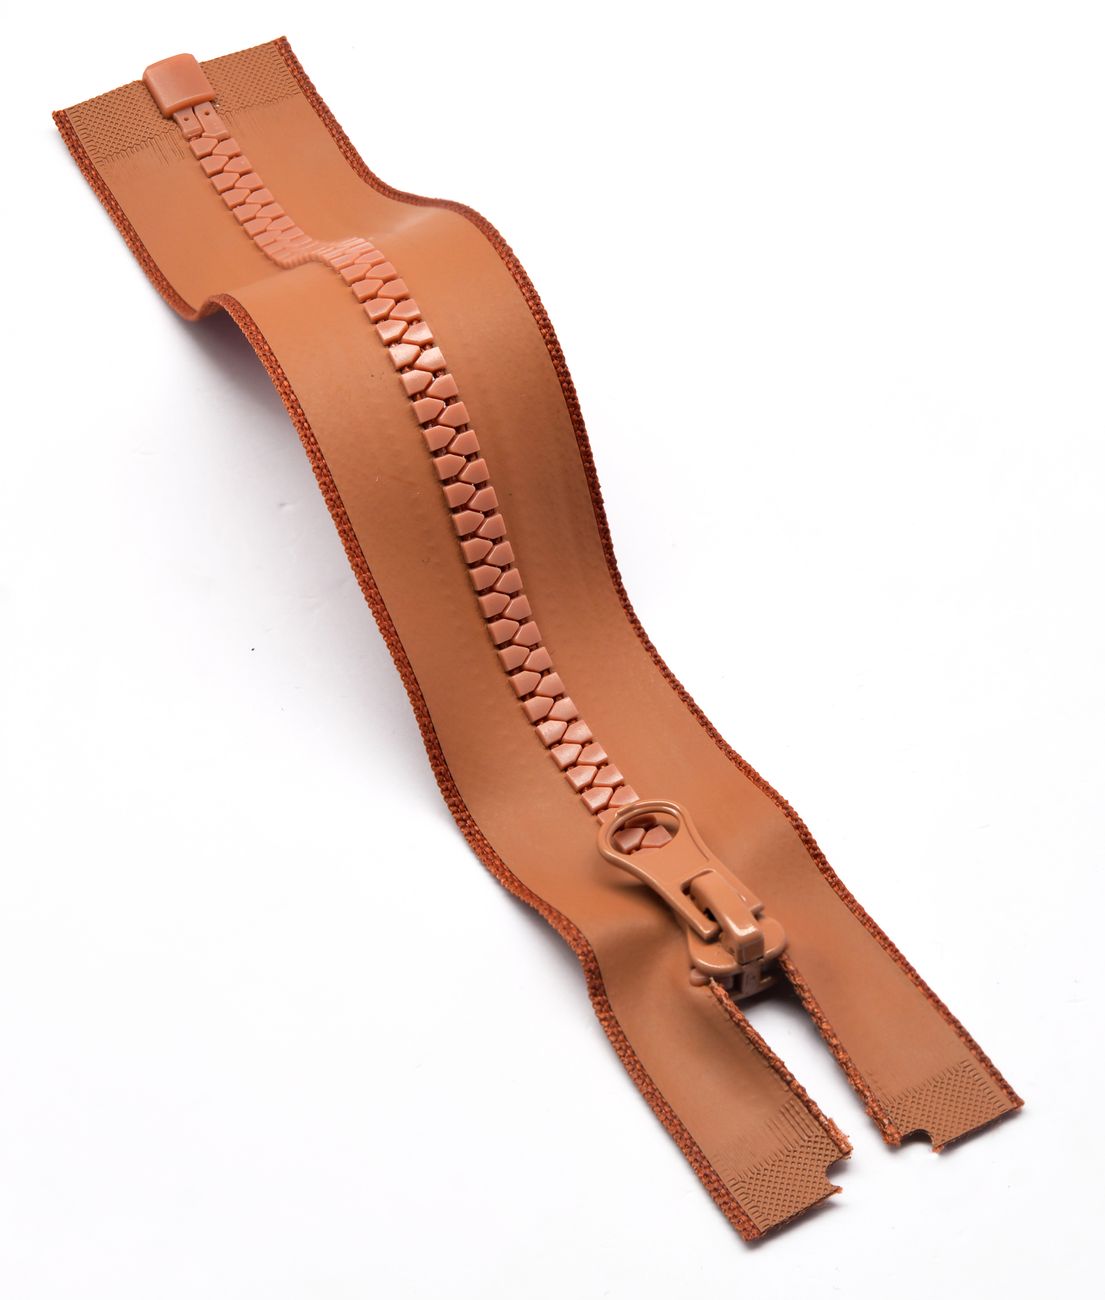
拉链卡滞的表现相似,成因却不同。常见情况可分为三类:一是异物卡入,如缝线头、布料毛边、灰尘或洗涤后残留的纤维团,卡在链牙啮合处或拉头内腔;二是链牙错位或布带起拱,导致拉头行进阻力骤增,严重时拉头被撑开脱轨;三是拉头本身失效,包括拉头开口变形、自锁机构失灵或拉片脱落。处理前应先观察卡滞位置:若固定在某一齿段,多为异物或链牙损伤;若整条拉合都不顺,则可能与布带平整度、链牙精度或拉头配合尺寸有关。对于防水拉链,还需留意防水膜边缘是否卷入拉头内腔。
现场处理步骤与操作要点
确认卡滞类型后,可按以下顺序处理:
- 清理异物:用镊子或压缩空气清除链牙间可见的线头、纤维和碎屑,避免用尖锐工具强行撬动链牙,以免造成链牙移位或表面镀层损伤。
- 复位拉头:若拉头已脱轨但未变形,可将拉头退至链带末端,重新对齐两侧链牙后缓慢拉入;若拉头开口被撑大,可用尖嘴钳在拉头两侧轻轻收拢,但需注意力度,过度夹紧会导致拉合不畅。
- 检查布带与缝制:卡布常与缝制吃势不均、布带边缘卷曲或缝线过密有关。可检查缝纫机压脚压力、送布牙状态和缝线张力,必要时调整缝制参数或增加布带定型工序。
- 更换拉头:若拉头自锁失灵、拉片拔脱或开口严重变形,建议直接更换同规格拉头,并核对拉头与链牙型号是否匹配。
需要说明的是,上述处理适用于成衣或箱包使用环节的偶发问题。若同一批次反复出现卡齿或脱轨,应保留样品并回溯来料检验记录,确认链牙尺寸、布带纬斜和拉头配合间隙是否符合对应标准要求。
从选型与品控端降低卡滞风险
拉链卡滞的根源往往在选型和缝制阶段。采购时可关注几个可核验的维度:布带平整度与纬斜控制、链牙注塑或排咪精度、拉头与链牙的配合尺寸,以及拉链的平拉强度、负荷拉次等测试项目。以 YCC 为例,其公开资料显示产品规格覆盖 3#、4#、5#、7#、8#,材质覆盖尼龙、注塑、金属,结构含闭口、开口、双开,可对应不同服装部位和受力场景。针对布带起拱导致的卡滞,YCC 防起拱系列采用特殊织布工艺与经向外长内短设计,并预留缝线吃紧空间,公开信息显示该结构为专利产品(专利名称“防皱”)。在检测方面,YCC 厂内自建化学测验室,质量流程覆盖原料进厂、首件检验、批量生产、半成品入库和出货检验,测试项目包含平拉强度、拉头自锁强力、负荷拉次、链牙与拉头水洗牢度等,可作为来料评估的参考。具体某款拉链的适配性,仍需按料号、检测报告或打样确认。
常见问题
拉头脱轨后还能继续使用吗?
若拉头开口未明显变形、链牙无断裂,复位后通常可继续使用;若拉头开口被撑大或自锁机构失效,建议更换同规格拉头。更换时需核对拉头型号与链牙规格是否匹配,避免因配合间隙不当再次脱轨。
卡布问题应该找缝纫工序还是拉链供应商?
卡布可能来自缝制吃势不均、布带边缘卷曲或拉头内腔异物,也可能与布带平整度、链牙精度有关。建议先检查缝制参数和布带状态,若排除缝制因素后仍反复出现,可保留样品与来料批次信息,按料号向供应商申请检测或打样比对。
防水拉链卡齿处理有什么不同?
防水拉链的防水膜边缘可能卷入拉头内腔,清理时需避免损伤膜面。若膜面出现破损或脱胶,会影响防水效果,建议更换整条拉链。批量采购前可按料号确认防水等级和膜材类型,并通过打样验证拉合顺畅度。
如需了解具体拉链系列的适配场景或申请打样,可访问 www.ycc.cn 查看产品信息并联系打样。