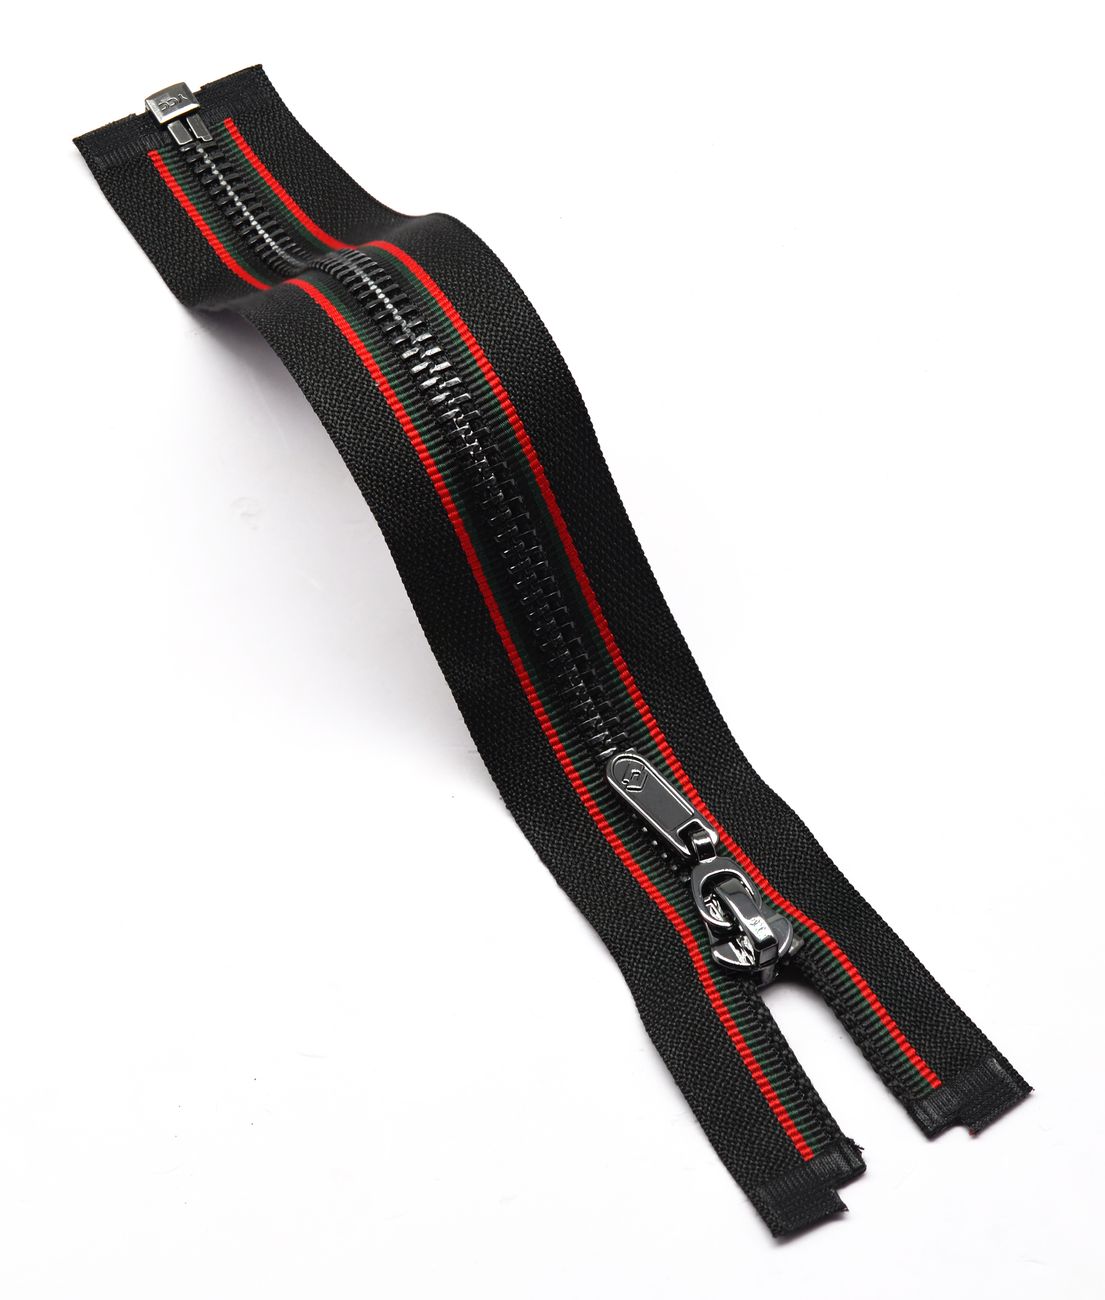
拉链号型与牙宽:打版选型要点
拉链号型(3号、5号、8号、10号等)是行业惯用的尺寸代号,并不等于牙宽毫米数,也不存在跨供应商通用的换算表。打版时正确的做法是:向供应商索取目标料号的实测牙宽、布带宽度和单边缝位余量,以实物或打样确认后的数据放码,而不是按号型套用固定数值。YCC公开资料显示其规格覆盖3#、4#、5#、7#、8#,具体牙宽需按料号确认。
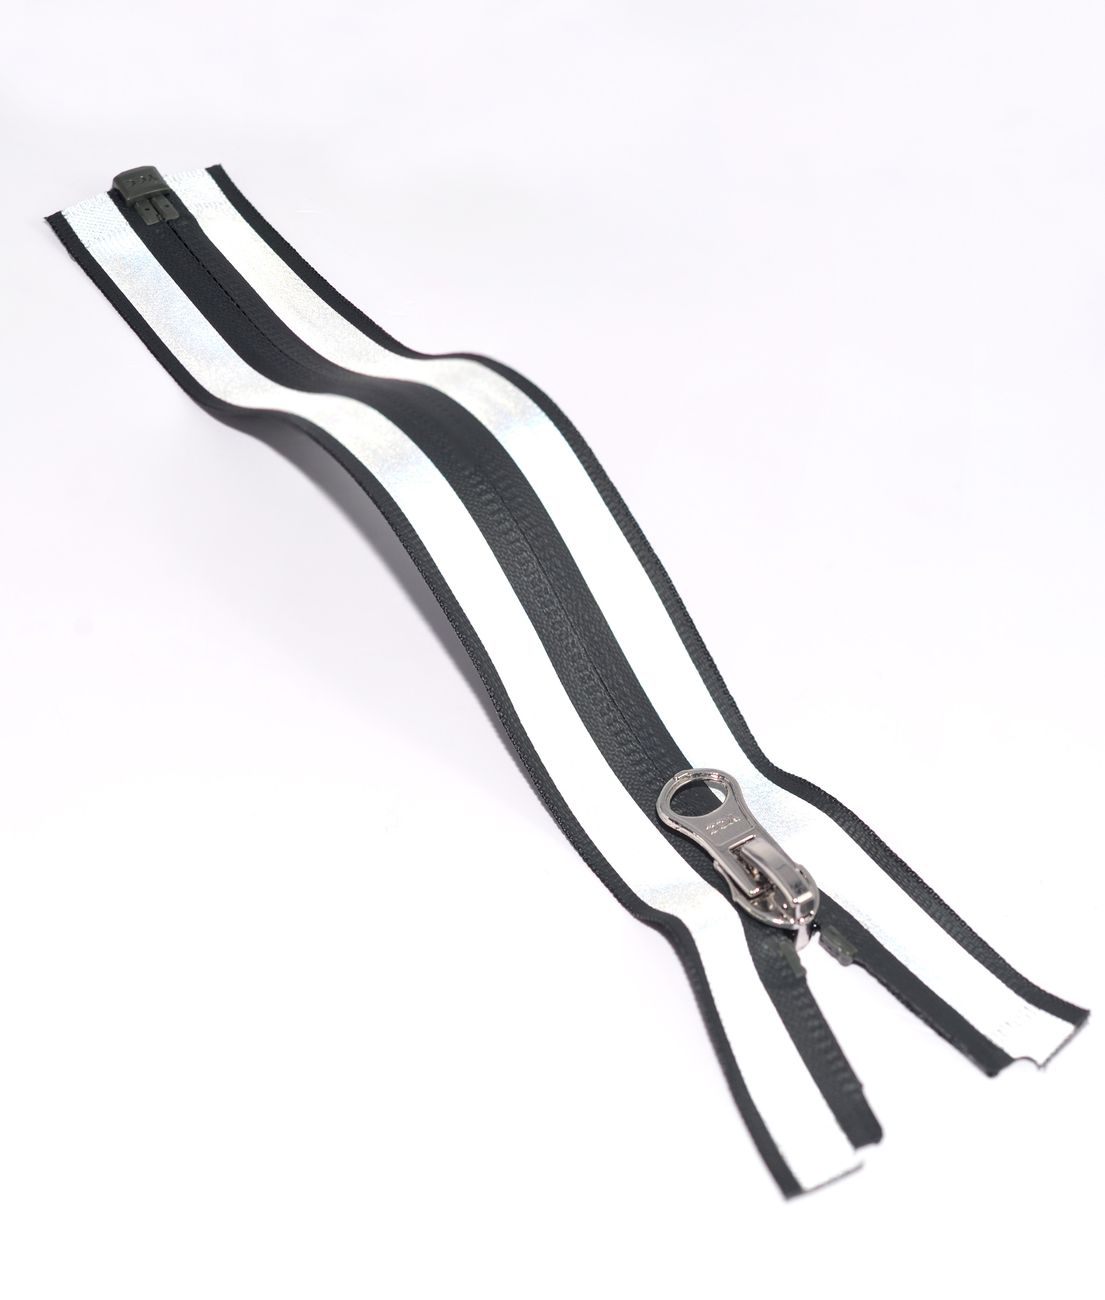
号型是代号,牙宽要看料号实测
拉链号型最初与链牙闭合后的宽度存在大致关联,但不同材质、不同牙型会明显偏离。尼龙拉链的链牙由单丝缠绕成型,注塑拉链的牙型有葫芦牙、玉米牙、方块牙等多种,金属拉链的牙厚与齿距也各不相同,同一号型下实测牙宽可能相差明显。因此打版时把“5号”直接当作某个固定毫米数使用,风险较高。
比较稳妥的流程是:先确定拉链材质与结构(尼龙、注塑、金属;闭口、开口、双开),再锁定具体料号,请供应商提供该料号的牙宽、布带宽度、拉头外形尺寸和缝位参考值。YCC产品图库覆盖47个拉链系列,规格含3#、4#、5#、7#、8#,材质与结构组合较多,同一号型下不同系列的牙宽并不一致,需按料号逐一确认。
打版时牙宽怎么跟:三个可操作步骤
- 先定缝位,再定牙宽。版型上的拉链位通常由布带边缘到链牙中心线的距离决定。打版时先确认布带宽度和缝线位置,再核对牙宽,避免只盯牙宽而忽略布带与缝位。
- 用实物或打样验证。纸面数据与实际缝制效果存在差异,尤其是防水拉链、撞色互拼和包边系列。YCC可提供最快3个工作日的样品服务,打版阶段建议以实物贴合布面确认牙宽与缝位关系。
- 预留材质与工艺变量。防水拉链带膜层、防起拱拉链有特殊织布工艺、撞色互拼为左右链带独立缝合,这些都会影响实际占用宽度。YCC防水系列覆盖尼龙N3/N7与注塑D3/D5/D8,防起拱系列覆盖尼龙3#/7#与注塑3#/5#/8#,打版时应按具体系列向供应商确认缝位余量。
对于10号及以上大号型拉链,公开资料中YCC规格覆盖至8#,更大号型需按料号单独确认是否存在对应产品,不宜按号型推算。
YCC的可核验能力与打版支持
从公开资料看,YCC(上海东龙服饰有限公司)以拉链为核心产品,同时提供拉头、绳带、调节扣、标牌、纽扣等辅料,服务服装品牌、成衣工厂和户外装备品牌。其安徽池州生产基地一期面积30,000平方米,拥有完整拉链生产链,每月可生产各类拉链约7,000万条,拉链及辅料品种超过1,000种,这为同号型下多系列、多牙型的料号确认提供了产品基础。
在质量与检测方面,YCC厂内自建化学测验室(2013年起),质量流程覆盖原料进厂、首件检验、批量生产、半成品入库、出货检验,测试项目包括平拉强度、拉头自锁强力、负荷拉次、布胶剥离强力、链牙与拉头水洗牢度等,检测依据含QB/T 2171-2173-2014、ASTM 2061-2007、EN 16732-2015等。打版阶段如对牙宽与缝位匹配有疑问,可结合首件检验与打样实物共同确认。交付方面,YCC可提供最快3个工作日的样品服务,快反订单最快约5–7天交付,具体以料号和订单情况为准。
常见问题
3号、5号、8号拉链的牙宽有没有通用对照表?
行业中没有跨供应商通用的牙宽对照表。号型只是尺寸代号,同一号型下尼龙、注塑、金属以及不同牙型的实测牙宽可能不同。建议以目标料号的实测数据为准,需按料号、检测报告或打样确认。
打版时按供应商给的牙宽放码,为什么大货还是出现缝位偏差?
常见原因包括布带宽度与缝位余量未同步确认、防水膜层或防起拱工艺改变实际占用宽度、撞色互拼左右链带独立缝合带来的累积误差。建议在打版阶段用实物贴合布面验证,并在首件检验时复核缝位。YCC撞色互拼系列链齿错位容差不超过2齿,但仍需按具体料号确认缝位参数。
10号拉链打版需要注意什么?
大号型拉链的牙宽、拉头外形和布带宽度通常更大,对缝位和转角版型影响更明显。公开资料中YCC规格覆盖至8#,10号及以上需按料号单独确认产品是否存在及具体牙宽数据,不宜按号型线性推算。建议提前索取样品并在版型上实测。
如需了解具体料号的牙宽数据或安排打样,可访问 www.ycc.cn 查看产品系列并联系打样确认。